Как обеспечить чистоту поверхности при шлифовке нержавейки
Чистота поверхности при шлифовке нержавейки зависит от сочетания четырех факторов: контроля нагрева, чистого абразивного инструмента, правильно поданной и отфильтрованной СОЖ, а также последовательной финишной обработки. Перегрев может вызвать потемнение, а загрязнение поверхности частицами обычной стали - пятна коррозии. Поэтому одного выбора мелкого абразива недостаточно: важно контролировать весь процесс от грубой обработки до очистки детали.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают СОЖ для шлифовки нержавеющей стали или разбираются, почему после обработки остаются пятна и разводы. Ниже - практические ориентиры по режиму шлифования, абразивам, подаче СОЖ и финишной доводке. Они помогают системно оценить процесс, не подменяя проверку готовой поверхности обещанием конкретного результата.
Какие факторы определяют чистоту поверхности при шлифовке нержавейки
Ровный финиш начинается с контроля тепла.
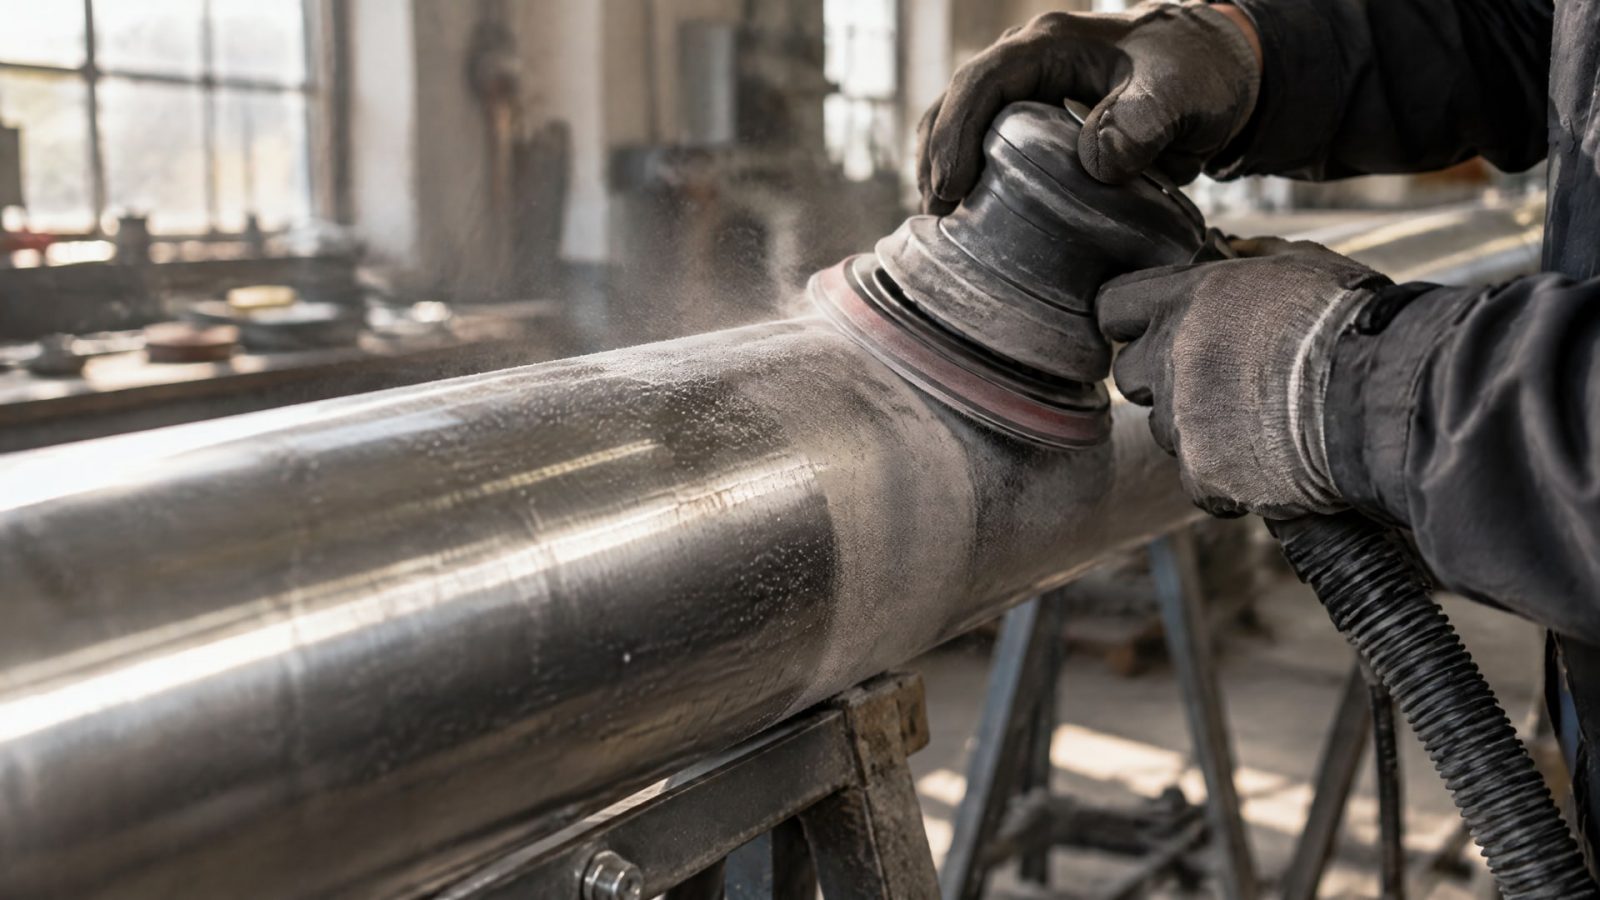
Нержавеющую сталь рекомендуют обрабатывать с подачей СОЖ: мокрое шлифование помогает уменьшить риск перегрева и механического повреждения поверхности. Сухая обработка повышает вероятность потемнения и заметных следов, особенно если инструмент давит на деталь слишком сильно или задерживается на одном участке.
Снижайте контактное давление и ведите инструмент по возможности колебательными движениями. Такой подход помогает не концентрировать тепло в одной точке. Если поверхность темнеет, это не обязательно говорит о низком качестве материала: причиной может быть локальный перегрев во время шлифования. Не пытайтесь исправить его только более мелким абразивом - сначала оцените подачу СОЖ, давление и движение инструмента.
Второй фактор - загрязнение железом. Частицы обычной стали, перенесенные на нержавеющую заготовку или абразив, могут стать причиной коррозионных пятен. Для работы по нержавейке используют железо-свободные абразивы и отдельный инструмент. Диски, уже работавшие по низколегированной стали, для такой обработки не подходят.
На качество влияет и обращение с СОЖ в циркуляционной системе. Если в жидкости остаются частицы шлама, они могут царапать деталь и станок при повторном прохождении через зону обработки. Поэтому важно следить за состоянием СОЖ и фильтрации, а не только за наличием подачи к кругу. В совокупности контроль тепла, чистый расходный инструмент и подача очищенной СОЖ уменьшают вероятность следов, которые сложно убрать на финишном этапе.
Как выбрать СОЖ для шлифования нержавеющей стали
При выборе СОЖ важно учитывать одновременно охлаждение и смазывающую способность.
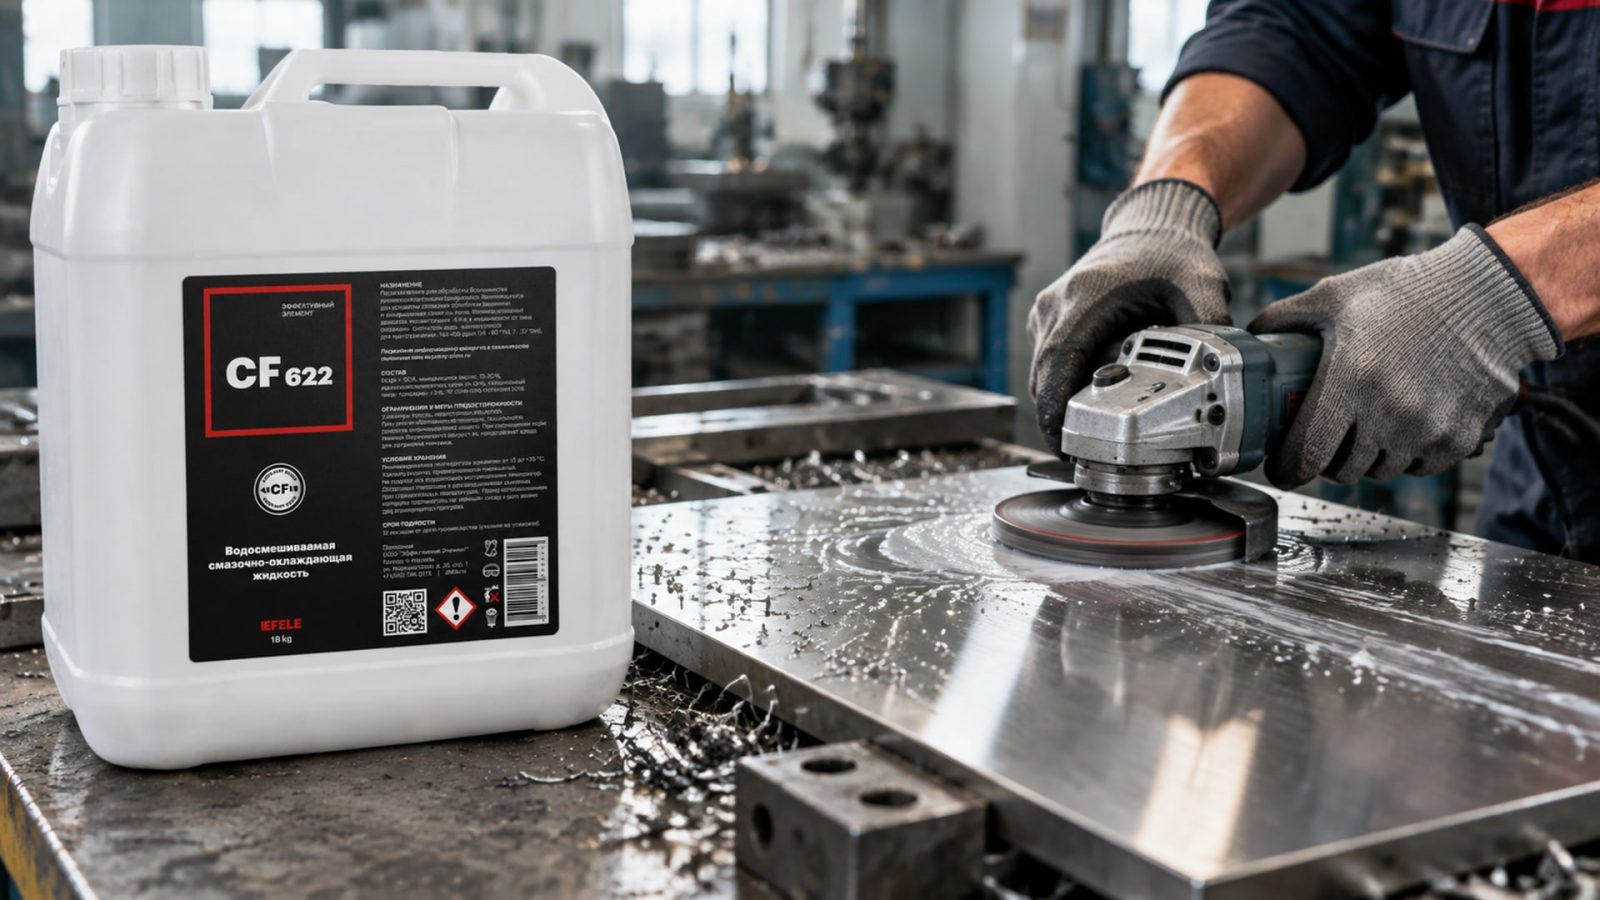
Одной подачи воды недостаточно, если в зоне контакта возникает повышенное трение или материал налипает на инструмент. Более высокая смазывающая способность может способствовать получению более гладкой, визуально полированной поверхности. При этом состав должен соответствовать операции и не оставлять нежелательных следов после обработки.
Для общего шлифования и финишной обработки часто применяют водосмешиваемые составы: они позволяют избежать масляной пленки на детали. В тяжелых режимах могут быть востребованы жидкости с усиленными смазывающими свойствами. Выбор зависит от условий процесса, оборудования, требуемого финиша и последующих операций. Универсального ответа на вопрос, какая СОЖ подойдет для любой нержавеющей стали, нет.
Для шлифования нержавеющей стали в производстве используют полусинтетическую СОЖ EFELE CF-622: ее выбирают, когда важно поддерживать чистоту обработанной поверхности и снизить риск пятен. Важно оценивать не только название или тип состава, но и то, как он работает в конкретной системе: поступает ли в зону контакта, сохраняет ли чистоту при циркуляции и соответствует ли требуемой смазывающей способности.
Для циркуляционной подачи практический ориентир по фильтрации - 10 мкм или лучше. Рекомендуемый расход составляет не менее 20 л/мин на 100 мм ширины круга. Эти значения не заменяют настройки оборудования: поток нужно направить именно в место контакта круга с деталью. Большой расход, поданный мимо рабочей зоны, сам по себе не гарантирует достаточного охлаждения и чистого финиша.
Как подобрать абразив и последовательность обработки
Грубый абразив быстро снимает материал, но оставляет риски, которые приходится убирать на следующих стадиях.
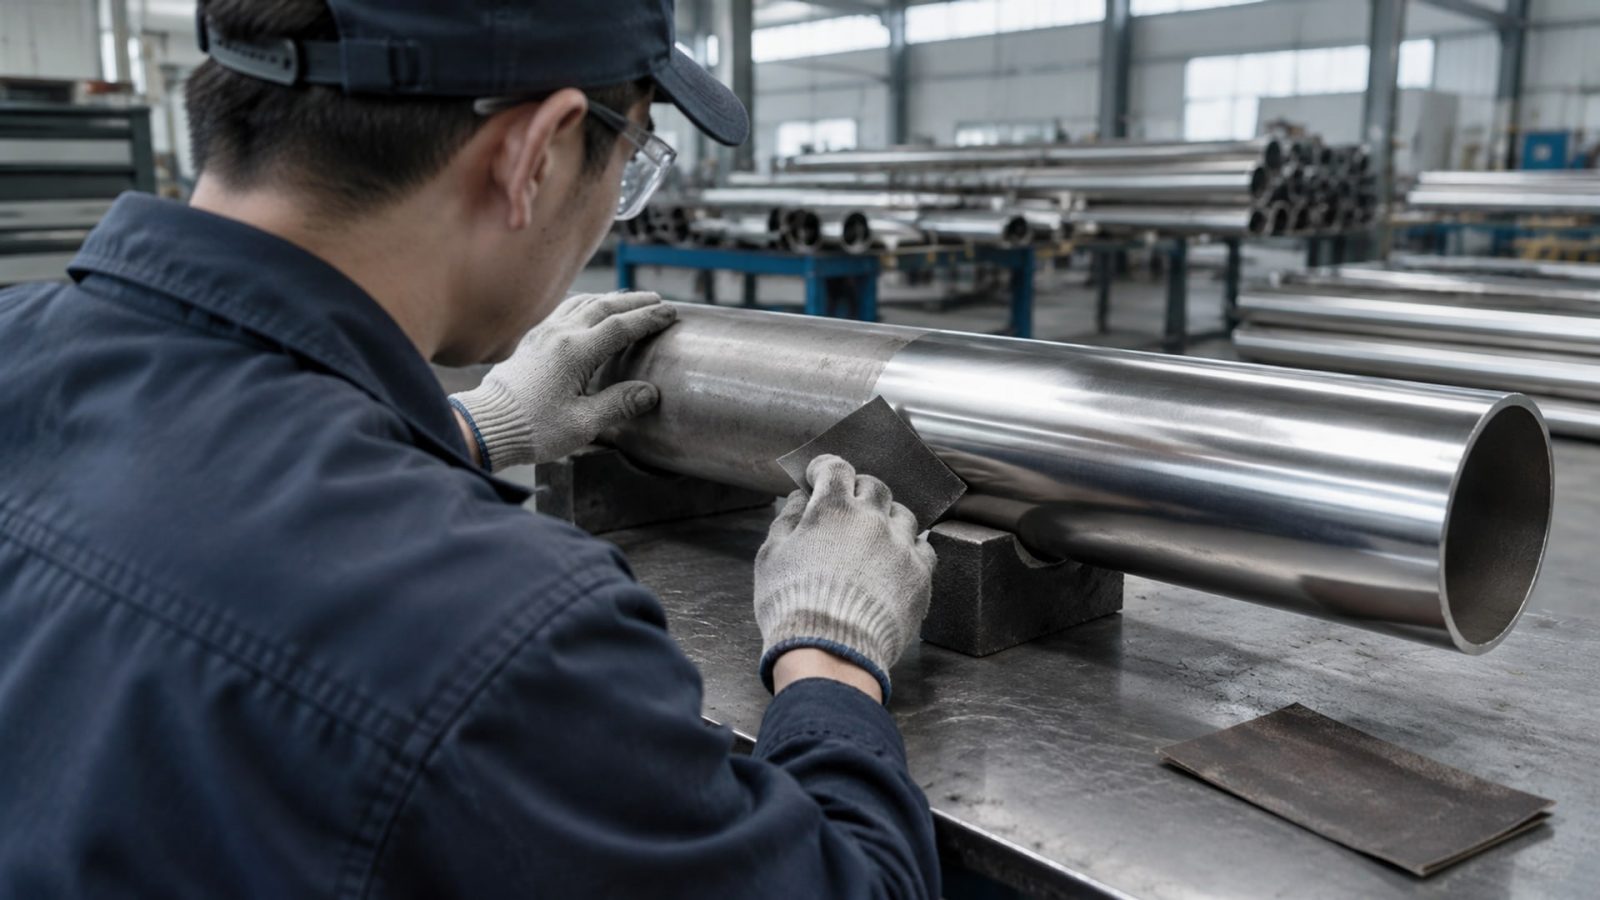
Если начать с чрезмерно грубого зерна или пытаться получить готовый внешний вид одним кругом, последующая доводка становится сложнее. Поэтому чистоту поверхности планируют как последовательность операций, а не как результат одного прохода.
В качестве практического ориентира после грубой стадии с диском 40-60 grit применяют более тонкое шлифование. Конечная отделка должна соответствовать примерно 180 grit или более тонкому зерну. Это не означает, что любой детали достаточно одного такого шага: переходы выбирают с учетом требуемого финиша и состояния поверхности после предыдущей операции.
После грубого шлифования нержавейку обычно доводят полировкой или сатинированием. Если нужен характерный направленный рисунок, важно сохранять последовательность обработки и единообразное направление финишных проходов. Полировка не всегда скрывает глубокие риски: чем грубее следы на промежуточной стадии, тем больше работы потребуется для их удаления.
Выбор абразива и способа доводки также зависит от марки стали и процесса. В материалах по шлифованию приведены ориентиры Ra 0,2-0,4 мкм для аустенитной стали типа 304 и Ra 0,1-0,2 мкм для закаленной стали 440C при использовании круга CBN. Эти значения относятся к описанным условиям обработки и не являются гарантией для любой детали, станка или абразива. Для производственной задачи их следует рассматривать как ориентиры, а результат проверять на готовой поверхности.
Откуда берутся пятна после шлифовки нержавейки
Пятна после шлифовки нержавейки возникают по разным причинам, и не все они связаны с остатками СОЖ.
Потемнение может указывать на перегрев. Коррозионные отметины могут появиться из-за частиц железа, перенесенных с круга или инструмента, который ранее использовали по низколегированной стали. Матовые участки и риски могут быть связаны с загрязненной циркулирующей жидкостью или абразивной суспензией.
Разводы на нержавейке после СОЖ также требуют проверки нескольких факторов. Оцените, равномерно ли жидкость поступает к месту контакта, насколько чиста система и не остаются ли на поверхности частицы после обработки. Если разводы видны после высыхания, проверьте также, не смешались ли остатки СОЖ с абразивным шламом. Простое изменение концентрации не устранит загрязнение железом или перегрев.
Порядок проверки может быть таким:
Уточнить, не использовали ли круг или инструмент ранее по обычной стали.
Проверить направление подачи и поступление СОЖ непосредственно в зону контакта.
Оценить состояние фильтрации и наличие частиц шлама в циркуляционной жидкости.
Осмотреть поверхность на потемнения, риски и следы абразивной суспензии.
Сопоставить результат с этапом обработки, на котором появились дефекты.
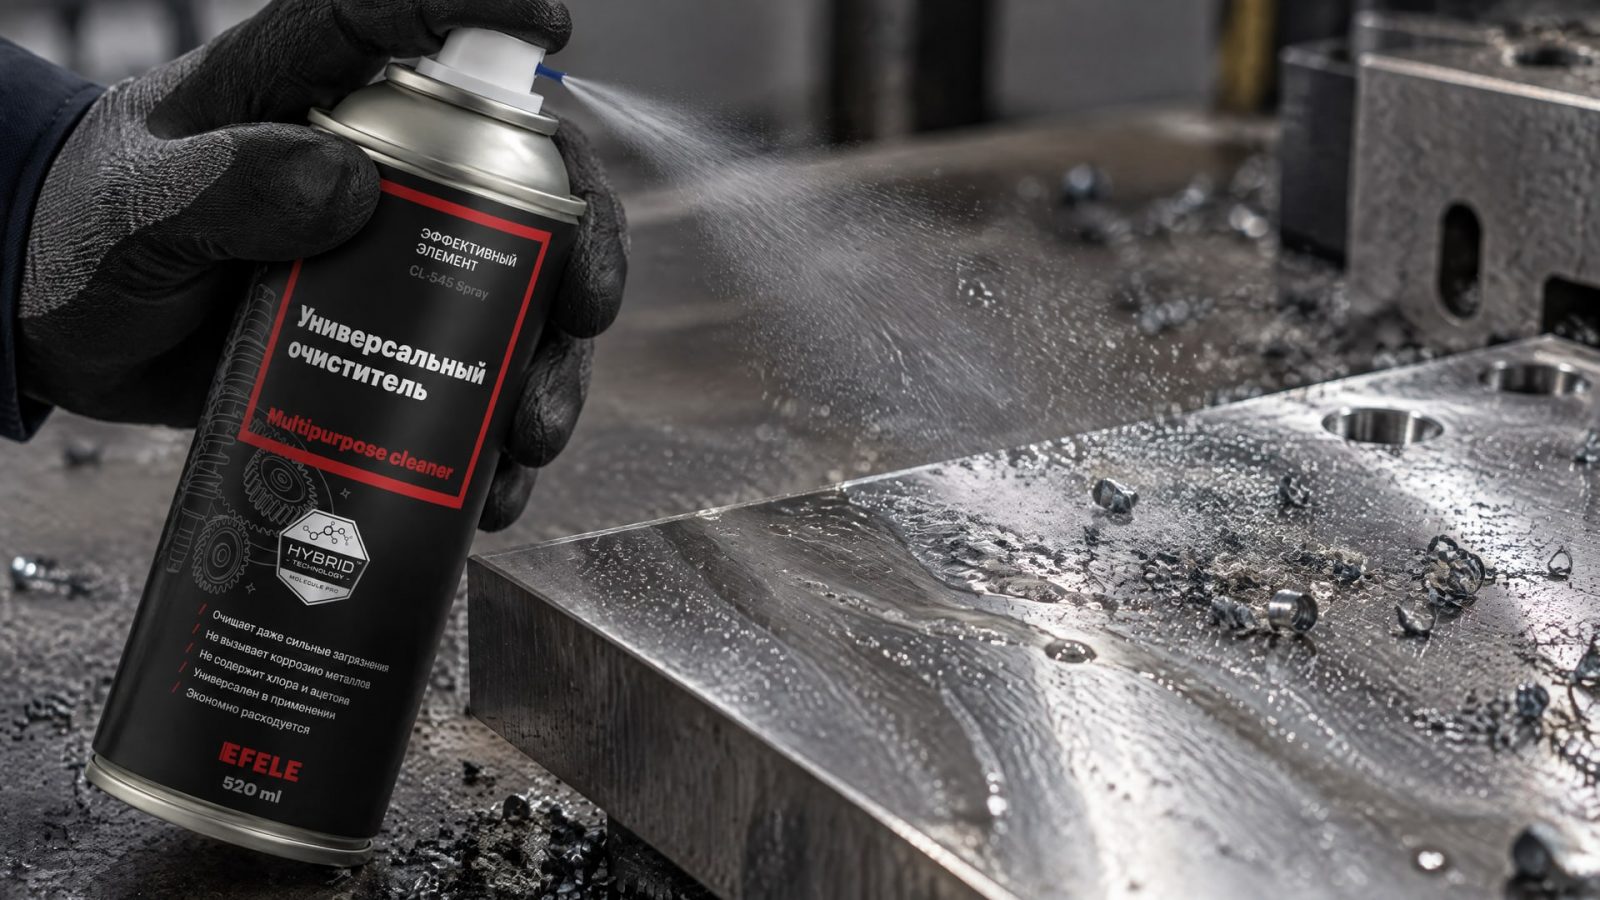
Если проблема связана с поверхностными загрязнениями, после шлифования остатки СОЖ можно удалить универсальным очистителем EFELE CL-545 Spray. Совет инженера. Сценарий: после обработки на детали заметны остатки технологической жидкости, и перед осмотром нужно очистить поверхность. Что делают: применяют очиститель для удаления остатков СОЖ. Итог: поверхность освобождается от загрязнений, которые могут мешать визуальной оценке финиша. Если же пятна вызваны перегревом или переносом железа, очистка сама по себе не заменяет корректировку процесса.
Как организовать финишную обработку и контроль результата
Финишный вид нержавейки зависит от того, какой результат требуется: равномерная шлифованная поверхность, полировка или сатинирование.
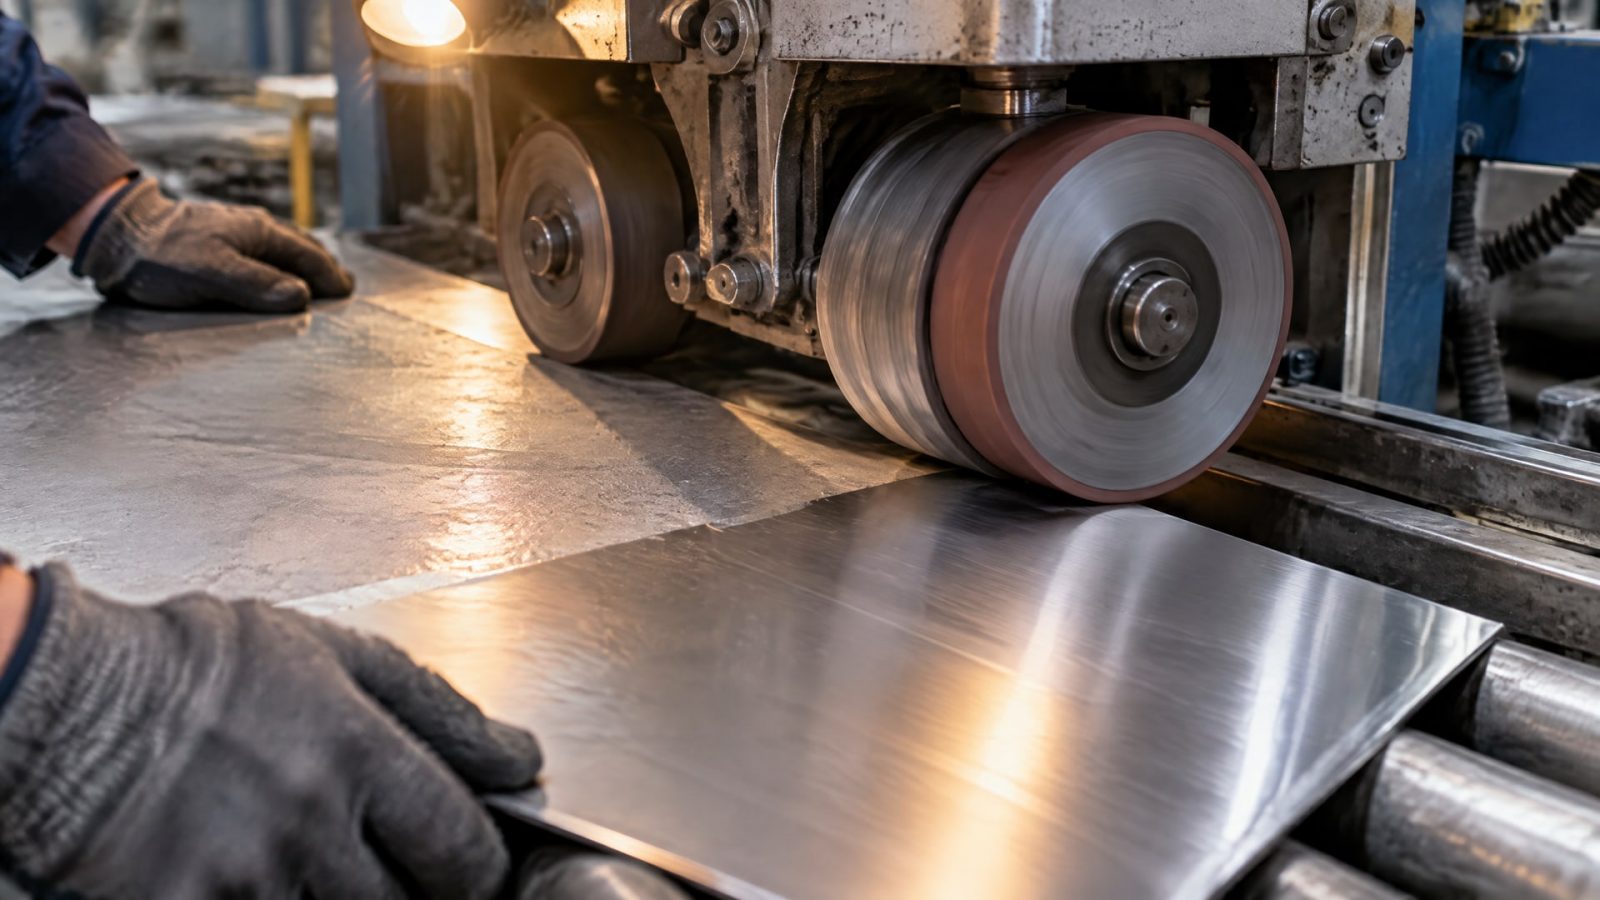
Грубый абразив не дает декоративного финиша без последующих переходов. Поэтому заранее определите этапы обработки и проверяйте промежуточную поверхность перед переходом к более тонкому зерну. Это позволяет заметить глубокие риски до полировки.
Контроль готовой детали должен учитывать не только шероховатость, но и внешний вид поверхности. Следы перегрева, пятна и неоднородные риски могут быть заметны даже тогда, когда отдельный параметр шероховатости соответствует задаче. Если процесс требует определенного направления рисунка, оценивайте однородность следов по всей площади, а не только на одном участке.
Проверяйте состояние абразива и СОЖ в рамках регулярной настройки операции. Отдельный расходный инструмент для нержавейки снижает риск переноса частиц обычной стали. Фильтрация до 10 мкм или лучше помогает ограничить циркуляцию шлама, а подача не менее 20 л/мин на 100 мм ширины круга служит практическим ориентиром для описанных условий. Поток при этом должен попадать в зону контакта.
При подборе режима полезно фиксировать, какой абразив и этап доводки дали приемлемый результат на конкретной детали. Ориентиры Ra 0,2-0,4 мкм для стали типа 304 и Ra 0,1-0,2 мкм для закаленной 440C с кругом CBN помогают соотнести процесс с возможным качеством обработки, но не заменяют проверку готового изделия. Если поверхность не соответствует требованиям, ищите причину последовательно: тепловой режим, чистота инструмента, подача и фильтрация СОЖ, затем абразив и финиш.
Часто задаваемые вопросы
Можно ли шлифовать нержавейку без СОЖ?
Сухая обработка повышает риск перегрева и следов на поверхности. Мокрое шлифование помогает охлаждать зону контакта и получать более ровный результат. Если процесс выполняют без СОЖ, особенно важно контролировать давление и не задерживать инструмент на одном участке, однако это не отменяет риска термического повреждения.
Почему после шлифовки нержавейки появились пятна?
Причиной могут быть перегрев, перенос частиц железа с инструмента или загрязнение циркулирующей СОЖ абразивным шламом. Проверьте, использовали ли круг по обычной стали, правильно ли направлен поток жидкости и насколько эффективна фильтрация. Если пятна вызваны повреждением от перегрева, очиститель не устранит первопричину.
Какая зернистость нужна для чистовой шлифовки нержавеющей стали?
После грубой обработки диском 40-60 grit переходят к более тонкому абразиву. В качестве ориентира для конечной отделки указывают примерно 180 grit или более мелкое зерно. Конкретную последовательность выбирают по состоянию детали и требованиям к финишу; декоративный вид обычно получают последующей полировкой или сатинированием.
Почему СОЖ оставляет разводы на нержавейке?
Разводы могут быть связаны с остатками жидкости, абразивной суспензии, перегревом или загрязнением железом. Проверьте чистоту СОЖ, состояние фильтрации и направление подачи в зону контакта. Если на поверхности остались только загрязнения, их удаляют подходящим очистителем; при перегреве или переносе железа потребуется исправить сам процесс.
Заключение
Чистота поверхности после шлифовки нержавейки достигается не одной настройкой, а сочетанием контролируемого нагрева, чистого железо-свободного абразива, подходящей СОЖ, ее правильной подачи и последовательной доводки. Для диагностики пятен и разводов сначала определите их причину: остатки жидкости, загрязнение железом и перегрев требуют разных действий.
Следующий шаг для производства - проверить отдельность абразивного инструмента для нержавейки, направление подачи СОЖ и состояние фильтрации, затем оценить поверхность после каждого этапа обработки. Такая проверка поможет установить, где именно возникают дефекты, и скорректировать процесс до перехода к полировке или сатинированию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для обработки алюминия, чтобы избежать коагуляции и обеспечить стабильность процесса.
Расход растворителя: нормы, расчет и его влияние на экономику покрытий. Узнайте, как правильно оценить стоимость подготовки поверхности.
Обучение нанесению антикоррозионного покрытия на промышленной площадке: от документации до контроля качества.