Обслуживание оборудования для производства напитков: как применять пищевые смазки H1
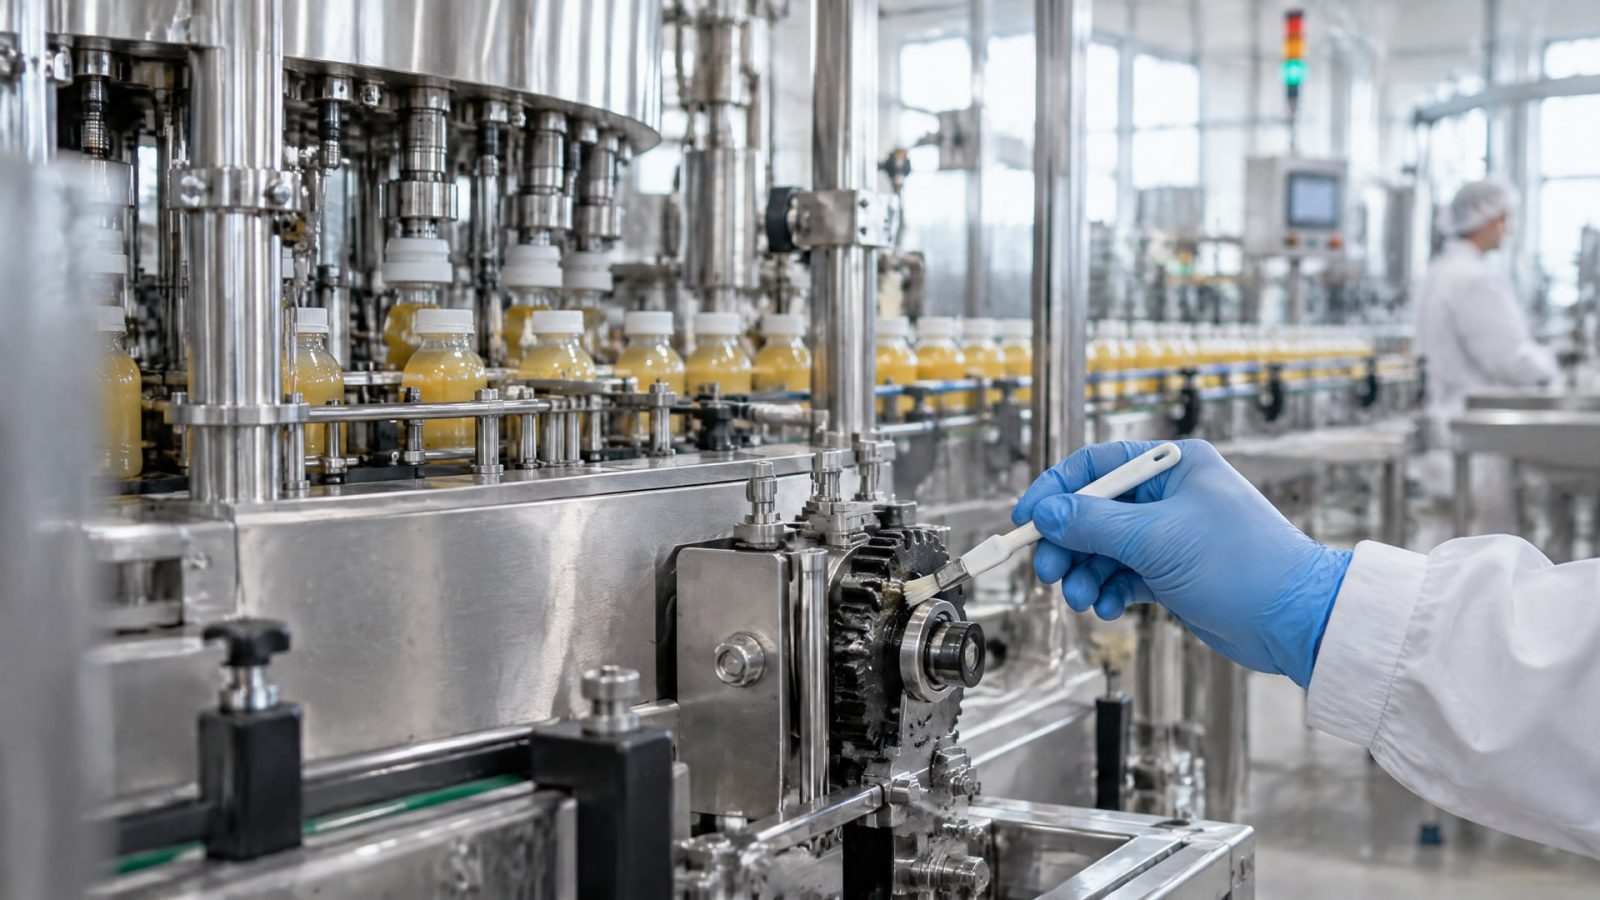
При обслуживании оборудования напитков смазку выбирают по типу узла и вероятности контакта с продуктом. Если контакт технически неизбежен, применяют смазку с регистрацией NSF H1: эта категория допускает только случайное попадание смазочного материала в пищу. H1 не разрешает намеренно наносить смазку на продукт или поверхности, которые с ним соприкасаются.
Статья полезна техническим специалистам, инженерам и снабженцам, которые обслуживают линии розлива, конвейеры, насосы и другие узлы производства напитков. Разберем, как проверить допуск, подобрать консистенцию и наносить смазку в минимально необходимом количестве, а также что учитывать при санитарной обработке оборудования.
Как выбрать смазку H1 для оборудования производства напитков
Сначала определяют, может ли смазка попасть в продукт при штатной работе, обслуживании или неисправности узла.
Если контакт технически возможен, для него нужна смазка с регистрацией NSF H1 либо с сертификацией по ISO 21469. Общая маркировка «food grade», белый цвет или отсутствие запаха сами по себе не подтверждают допуск.
H1 означает допустимость только случайного контакта с пищей. Это не разрешение на прямое нанесение смазки на напиток или контактирующую с ним поверхность. Для операций, где требуется непосредственный контакт, нужна другая категория: H1 и допуск для прямого контакта нельзя смешивать.
ISO 21469 устанавливает гигиенические требования к формулированию, производству и применению смазок, способных контактировать с пищей. В документации также может встречаться ссылка на FDA 21 CFR 178.3570 как на нормативную основу для ингредиентов H1-смазок. Проверять следует сведения на конкретный продукт, а не только общую информацию о пищевых смазках.
При подборе учитывают и условия эксплуатации: наличие влаги, пара, моющих и дезинфицирующих растворов, а также расположение точки смазывания относительно продукта. H1 не означает, что смазка автоматически подходит для любого узла или любых санитарных условий. В первую очередь сверяются со спецификацией оборудования и документацией на смазочный материал.
В некоторых справочных материалах приводится значение 10 ppm как уровень, упоминаемый в контексте безопасности при потреблении. Это не дозировка для нанесения и не допустимая норма для конкретного оборудования. Правило применения остается другим: использовать только количество, необходимое для технического эффекта, и не допускать намеренного контакта с продуктом.
Где применять пищевые смазки на линии розлива
Смазка H1 линии розлива нужна в тех точках, где существует риск случайного контакта с напитком.
В пищевом и напитковом производстве к таким узлам могут относиться насосы, редукторы, цепные передачи, подшипники и конвейеры. Это не означает, что все смазочные точки на площадке нужно переводить на H1: решение принимают по фактическому риску контакта.
Для конвейера сначала определяют, где находятся точки смазывания и может ли материал попасть на тару, упаковку или продукт. Для цепной передачи оценивают расположение цепи и направление возможного разброса смазки. Для насосов и редукторов сверяют требования к смазке с документацией узла. Такое обследование помогает не подменять обычную индустриальную смазку пищевой там, где контакта с продуктом не предполагается.
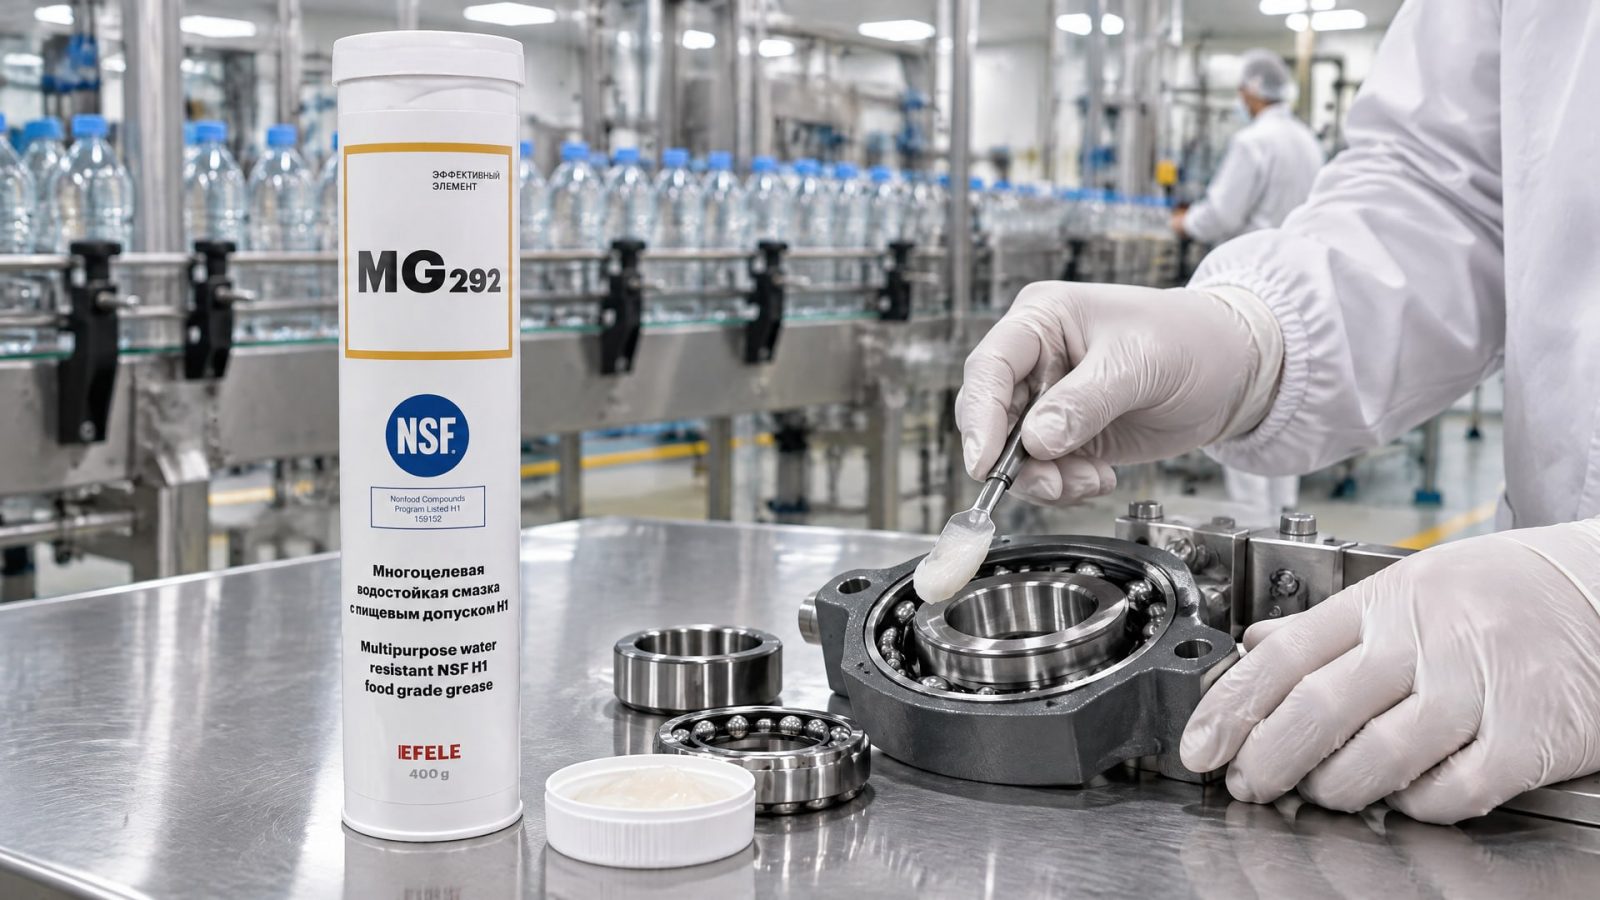
Подшипникам и направляющим во влажной зоне требуется подбор с учетом воды и пара. При наличии таких условий важно проверить, сохраняет ли смазка работоспособность при воздействии влаги и санитарной обработке. Для этой задачи применяют EFELE MG-292: водостойкую смазку NSF H1 для подшипников и направляющих, где нужен пищевой допуск и стойкость к воде и пару.
Для конвейера напитков также оценивают не только допуск, но и способ подачи смазки, доступность узла при обслуживании и вероятность избыточного нанесения. Если смазку подают через централизованную систему, требования к вязкости и консистенции сверяют с ее спецификацией. H1 подтверждает допустимость случайного контакта, но не заменяет проверку совместимости смазки с конкретным узлом.
Как подобрать консистенцию для подшипников, направляющих и цепей
NLGI обозначает класс консистенции пластичной смазки.
В материалах по пищевому оборудованию встречаются классы NLGI 1 и NLGI 2, но номер класса сам по себе не отвечает на вопрос, подойдет ли продукт конкретному механизму. Для выбора нужны требования производителя оборудования и условия подачи смазки.
Для подшипников проверяют, какой продукт предусмотрен для узла и как смазка поступает к рабочим поверхностям. Для централизованных систем, направляющих и звеньев цепи могут потребоваться разные вязкости и консистенции. Поэтому нельзя выбирать смазку только по признаку «пищевой допуск» или пытаться заменить им требования к механическим характеристикам.
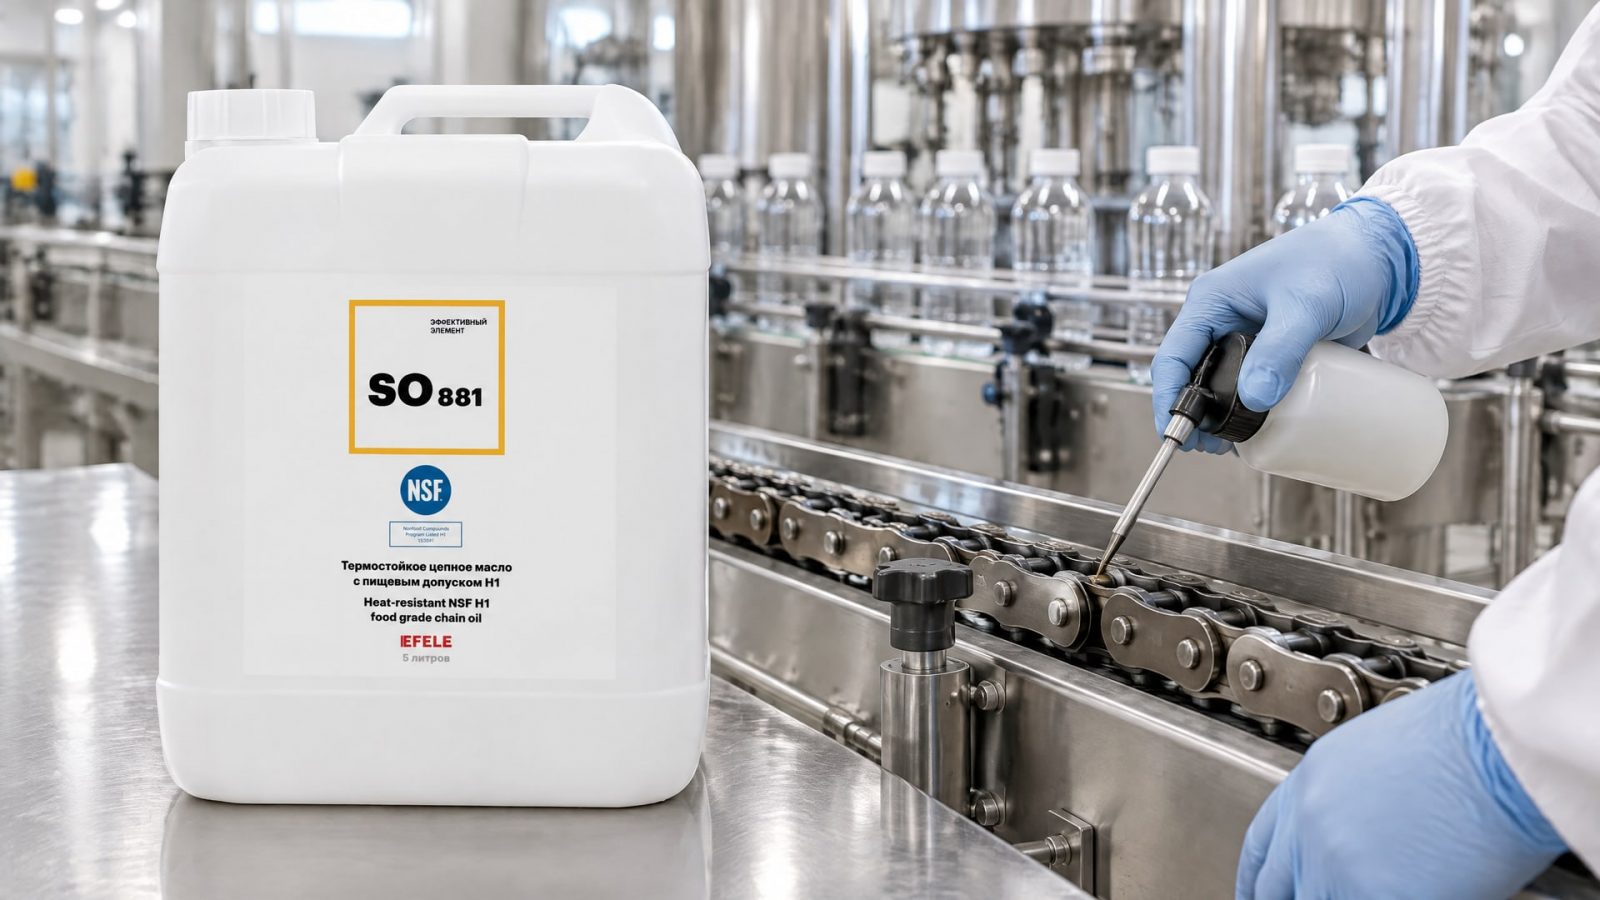
Для высокотемпературной цепной передачи в линии розлива, где необходимы высокая адгезия и допуск H1, используют EFELE SO-881. Совет инженера
Сценарий: цепь работает при высокой температуре, а точка смазывания находится в зоне возможного случайного контакта с продуктом.
Что сделали: проверили требования к цепной передаче и наличие допуска NSF H1 у смазки, затем определили необходимое количество для узла.
Итог: смазочный материал соответствует обозначенным условиям применения, а нанесение остается ограниченным технически необходимым количеством.
Адгезия означает способность смазки удерживаться на поверхности. Это отдельное свойство, не равное вязкости и не определяемое классом NLGI. При подборе цепной смазки эти характеристики рассматривают раздельно, а решение подтверждают документацией на продукт и требованиями оборудования.
Как смазывать конвейер и другие узлы
Перед нанесением определяют точку смазывания, тип узла и требуемый продукт.
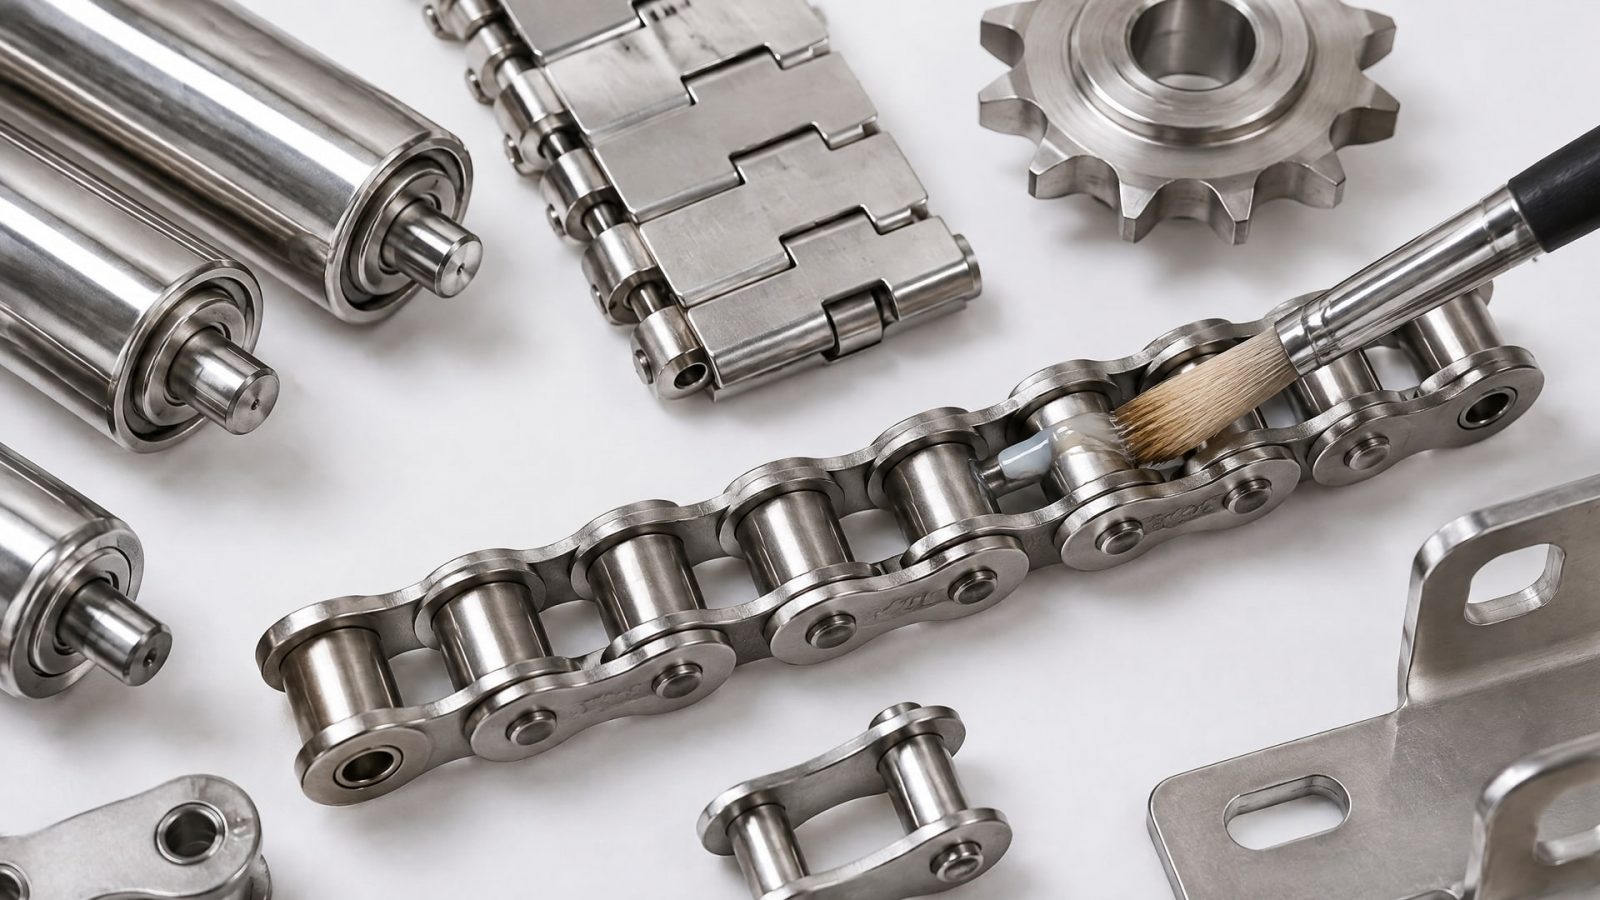
Если оборудование уже обслуживали другой смазкой, учитывают необходимость удалить ее остатки и проверить чистоту узла. Смешивать разные материалы без проверки совместимости не следует: переход на H1 не отменяет требований к подготовке поверхностей.
Смазку наносят в минимально необходимом количестве, достаточном для технического эффекта. Избыток может повысить риск переноса материала за пределы точки смазывания, поэтому дозировку нельзя увеличивать ради попытки продлить интервал обслуживания. Особое внимание уделяют цепям и конвейерам, расположенным рядом с продуктом или упаковкой.
После нанесения проверяют, не попала ли смазка на поверхности, которые не должны быть загрязнены. Если H1-продукт использовали как антикоррозионную пленку, перед работой оборудования его удаляют мойкой или протиркой, чтобы поверхность не передавала вещество в продукт. Это требование относится именно к антикоррозионному применению и не означает, что после каждой штатной смазки нужно стирать весь материал с узла.
При санитарной обработке учитывают воздействие влаги, пара, моющих и дезинфицирующих растворов. Если после мойки узел требует повторного обслуживания, смазку наносят по установленной процедуре и только в нужную точку. Для закупщика полезно проверять не только H1, но и сведения о назначении продукта: для подшипников, направляющих или цепных передач могут требоваться разные решения.
Как организовать обслуживание и контроль смазочных точек
Практичная схема начинается с перечня узлов: указывают точку смазывания, тип механизма, используемый материал и наличие риска контакта с продуктом.
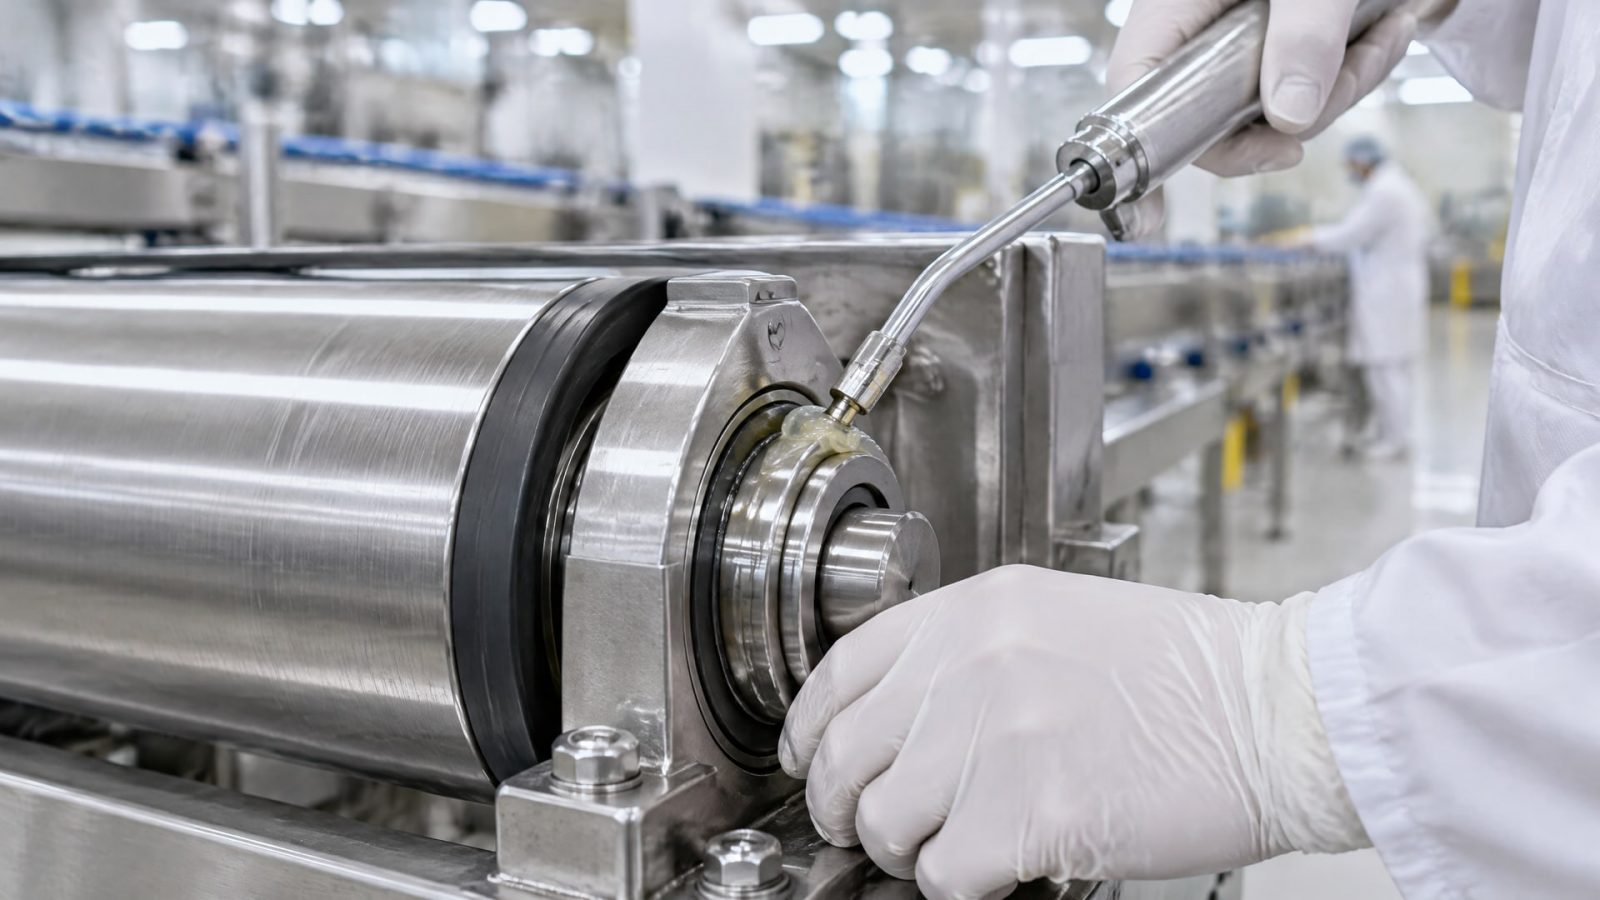
Для каждой точки фиксируют, требуется ли H1 и какие характеристики смазки предписывает документация оборудования. Это помогает техническому специалисту не смешивать требования по пищевому допуску с требованиями по консистенции и подаче.
При переходе на пищевые смазки проверяют чистоту узлов и остатки ранее использовавшихся материалов. Если совместимость не подтверждена, старую смазку удаляют в соответствии с процедурой обслуживания. Отдельно контролируют зоны, где возможны перенос смазки на продукт, тару или упаковку, и исключают избыточное нанесение.
В документах на смазку сверяют регистрацию NSF H1 или сертификацию ISO 21469, а затем назначение и характеристики продукта. NLGI 1 и NLGI 2 - примеры классов консистенции, которые встречаются в пищевом оборудовании; это не универсальные значения для всех подшипников и систем. Снабженцу важно передать специалисту точное обозначение продукта и требования узла, а инженеру - подтвердить соответствие выбора спецификации.
Регулярный контроль включает проверку чистоты точки смазывания, состояния узла и соблюдения процедуры после санитарной обработки. Если обнаружен перенос смазки или ее избыток, сначала корректируют способ нанесения и проверяют условия работы точки. Сам факт наличия H1 не заменяет техническое обслуживание и контроль гигиены производственной зоны.
Часто задаваемые вопросы
Можно ли смазать конвейер для производства напитков смазкой H1?
Да, если в зоне конвейера возможен случайный контакт смазки с продуктом и конкретный продукт имеет регистрацию NSF H1 либо сертификацию ISO 21469. H1 не разрешает намеренное попадание смазки в напиток. Для выбора также проверяют назначение материала, требования конвейера и необходимую консистенцию.
Чем H1 отличается от ISO 21469?
H1 обозначает категорию смазок, допустимых при случайном контакте с пищей. ISO 21469 задает гигиенические требования к формулированию, производству и применению смазок, которые могут контактировать с пищей. Это разные критерии: для конкретного продукта проверяют его регистрацию или сертификацию и назначение.
Подходит ли белая смазка для оборудования производства напитков?
Цвет не подтверждает пищевой допуск. Белая смазка может не иметь регистрации NSF H1 или сертификации ISO 21469, поэтому решение принимают по документам на конкретный продукт. Также проверяют, подходит ли материал для данного узла и условий его работы, включая воздействие влаги и санитарную обработку.
Можно ли наносить больше смазки H1, чтобы реже обслуживать узел?
Нет. NSF указывает, что смазку следует наносить только в минимальном количестве, достаточном для технического эффекта. Увеличение объема не превращает H1 в допуск для прямого контакта и может повысить риск переноса материала на продукт или упаковку. Интервалы обслуживания определяют по требованиям оборудования.
Заключение
Обслуживание оборудования напитков с пищевыми смазками начинают с оценки риска контакта и проверки допуска конкретного продукта. H1 означает возможность только случайного контакта с пищей; консистенцию и назначение смазки выбирают отдельно по требованиям узла. Наносить материал нужно в минимально необходимом количестве, а антикоррозионную пленку удалять перед запуском оборудования.
Следующий шаг для инженера и снабженца - составить перечень точек смазывания на линии, отметить зоны возможного контакта с продуктом и сверить требования каждого узла со спецификацией и документами на смазку. Это позволит подобрать пищевые смазки для производства напитков без подмены технических требований одним только допуском H1.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать шредер бумаги, чтобы избежать заедания и обеспечить его бесперебойную работу.
Узнайте, как выбрать анаэробный герметик для фланцев с небольшими деформациями, чтобы обеспечить надежную герметизацию и избежать протечек.
Узнайте, как обеспечить чистоту поверхности при шлифовке нержавейки, избежать пятен и разводов, контролируя нагрев, абразив, СОЖ и финишную обработку.